Die Instandhaltungsphilosophie, bei der Bediener nicht mehr „nicht mein Job“ sagen und Ausfälle aufhören, normal zu sein
Jeder Betrieb fährt seine eigene Version desselben Experiments. In der Fertigungshalle macht eine Maschine am Dienstag ein seltsames Geräusch; der Bediener zuckt mit den Schultern und lässt den Auftrag weiterlaufen, denn Störungen zu melden ist Sache der Instandhaltung. Am Freitag frisst sich die Spindel fest, und die Linie steht zwei Tage. Im Büro wechseln die Requisiten, das Drehbuch bleibt: Der Beamer im Besprechungsraum flackert seit einem Monat, alle haben stillschweigend gelernt, zweimal draufzuklopfen, und fünf Minuten vor einer Kundenpräsentation gibt er endgültig auf. An beiden Orten tun alle überrascht.
Total Productive Maintenance ist dafür da, dieses Drehbuch zu zerreißen. Nicht mit mehr Technikern und nicht mit einem größeren Ersatzteilbudget. TPM ändert, wem der Zustand der Anlagen überhaupt gehört.
Was ist Total Productive Maintenance?
Total Productive Maintenance (TPM) ist eine Instandhaltungsstrategie, bei der alle im Unternehmen, vom Maschinenbediener über die Führungskräfte bis zur Verwaltung, dafür mitverantwortlich sind, dass die Anlagen in bestem Zustand bleiben. Das Ziel ist bewusst radikal: null Ausfälle, null Fehler, null Unfälle.
Das wichtigste Wort im Namen ist total. Klassische Instandhaltung ist eine Abteilung. TPM ist eine Betriebskultur im ganzen Unternehmen: Wer die Maschine bedient, übernimmt das tägliche Reinigen, Prüfen und Schmieren, und die Fachleute der Instandhaltung kümmern sich um geplante Arbeiten, Überholungen und Verbesserungen.
Die Logik ist praktisch. Der Bediener steht acht Stunden am Tag neben der Anlage und bemerkt die neue Vibration oder das kleine Ölleck Wochen, bevor eine planmäßige Inspektion sie finden würde. TPM macht aus dieser Nähe das billigste Frühwarnsystem für Ausfälle, das Sie bekommen können.
Woher TPM kommt
TPM hat einen konkreten Geburtsort. 1971 formalisierte Nippondenso (heute Denso, ein großer Zulieferer von Toyota) den Ansatz unter der Anleitung von Seiichi Nakajima, der allgemein als Vater von TPM gilt. Das Japan Institute of Plant Maintenance (JIPM) pflegt die Methode bis heute und auditiert Werke für den TPM Excellence Award, der faktisch als Zertifizierungsstandard gilt.
Die Idee verbreitete sich zusammen mit Lean Production, aus einem einfachen Grund: Just-in-time-Fertigung funktioniert nicht mit Maschinen, die unberechenbar ausfallen. Deshalb führt die US-Umweltbehörde EPA TPM als zentrale Lean-Methode. Stabile Anlagen sind die Voraussetzung für alles andere, was Lean erreichen will.
TPM und präventive Instandhaltung: nicht dasselbe
Die Begriffe werden ständig durcheinandergeworfen, und das stiftet echte Verwirrung, sobald jemand Software oder Schulungen einkauft. Der Unterschied:
| Reaktiv („bis zum Ausfall“) | Präventive Instandhaltung | Total Productive Maintenance | |
|---|---|---|---|
| Wer hält die Anlagen instand | Instandhaltung, nach dem Ausfall | Instandhaltung, nach Plan | Alle, laufend |
| Auslöser | Ausfall | Kalender- oder Nutzungsintervall | Tägliche Pflege durch die Bediener + geplante Arbeit + Verbesserungsprojekte |
| Umfang | Reparatur | Wartungsaufgaben | Kultur, Kennzahlen, Schulung, Rückmeldung in die Konstruktion |
| Ziel | Betrieb wiederherstellen | Weniger Ausfälle | Null Verluste jeder Art |
Präventive Instandhaltung regelt Aufgaben. TPM ist ein Managementsystem, das die präventive Instandhaltung als eine seiner Säulen enthält, neben der Verantwortung der Bediener und der kontinuierlichen Verbesserung. Wenn Sie schon Wartungspläne fahren und trotzdem gegen wiederkehrende Ausfälle kämpfen, fehlt meistens der Rest der TPM-Struktur, nicht noch mehr Wartungstermine.
Das Fundament: 5S
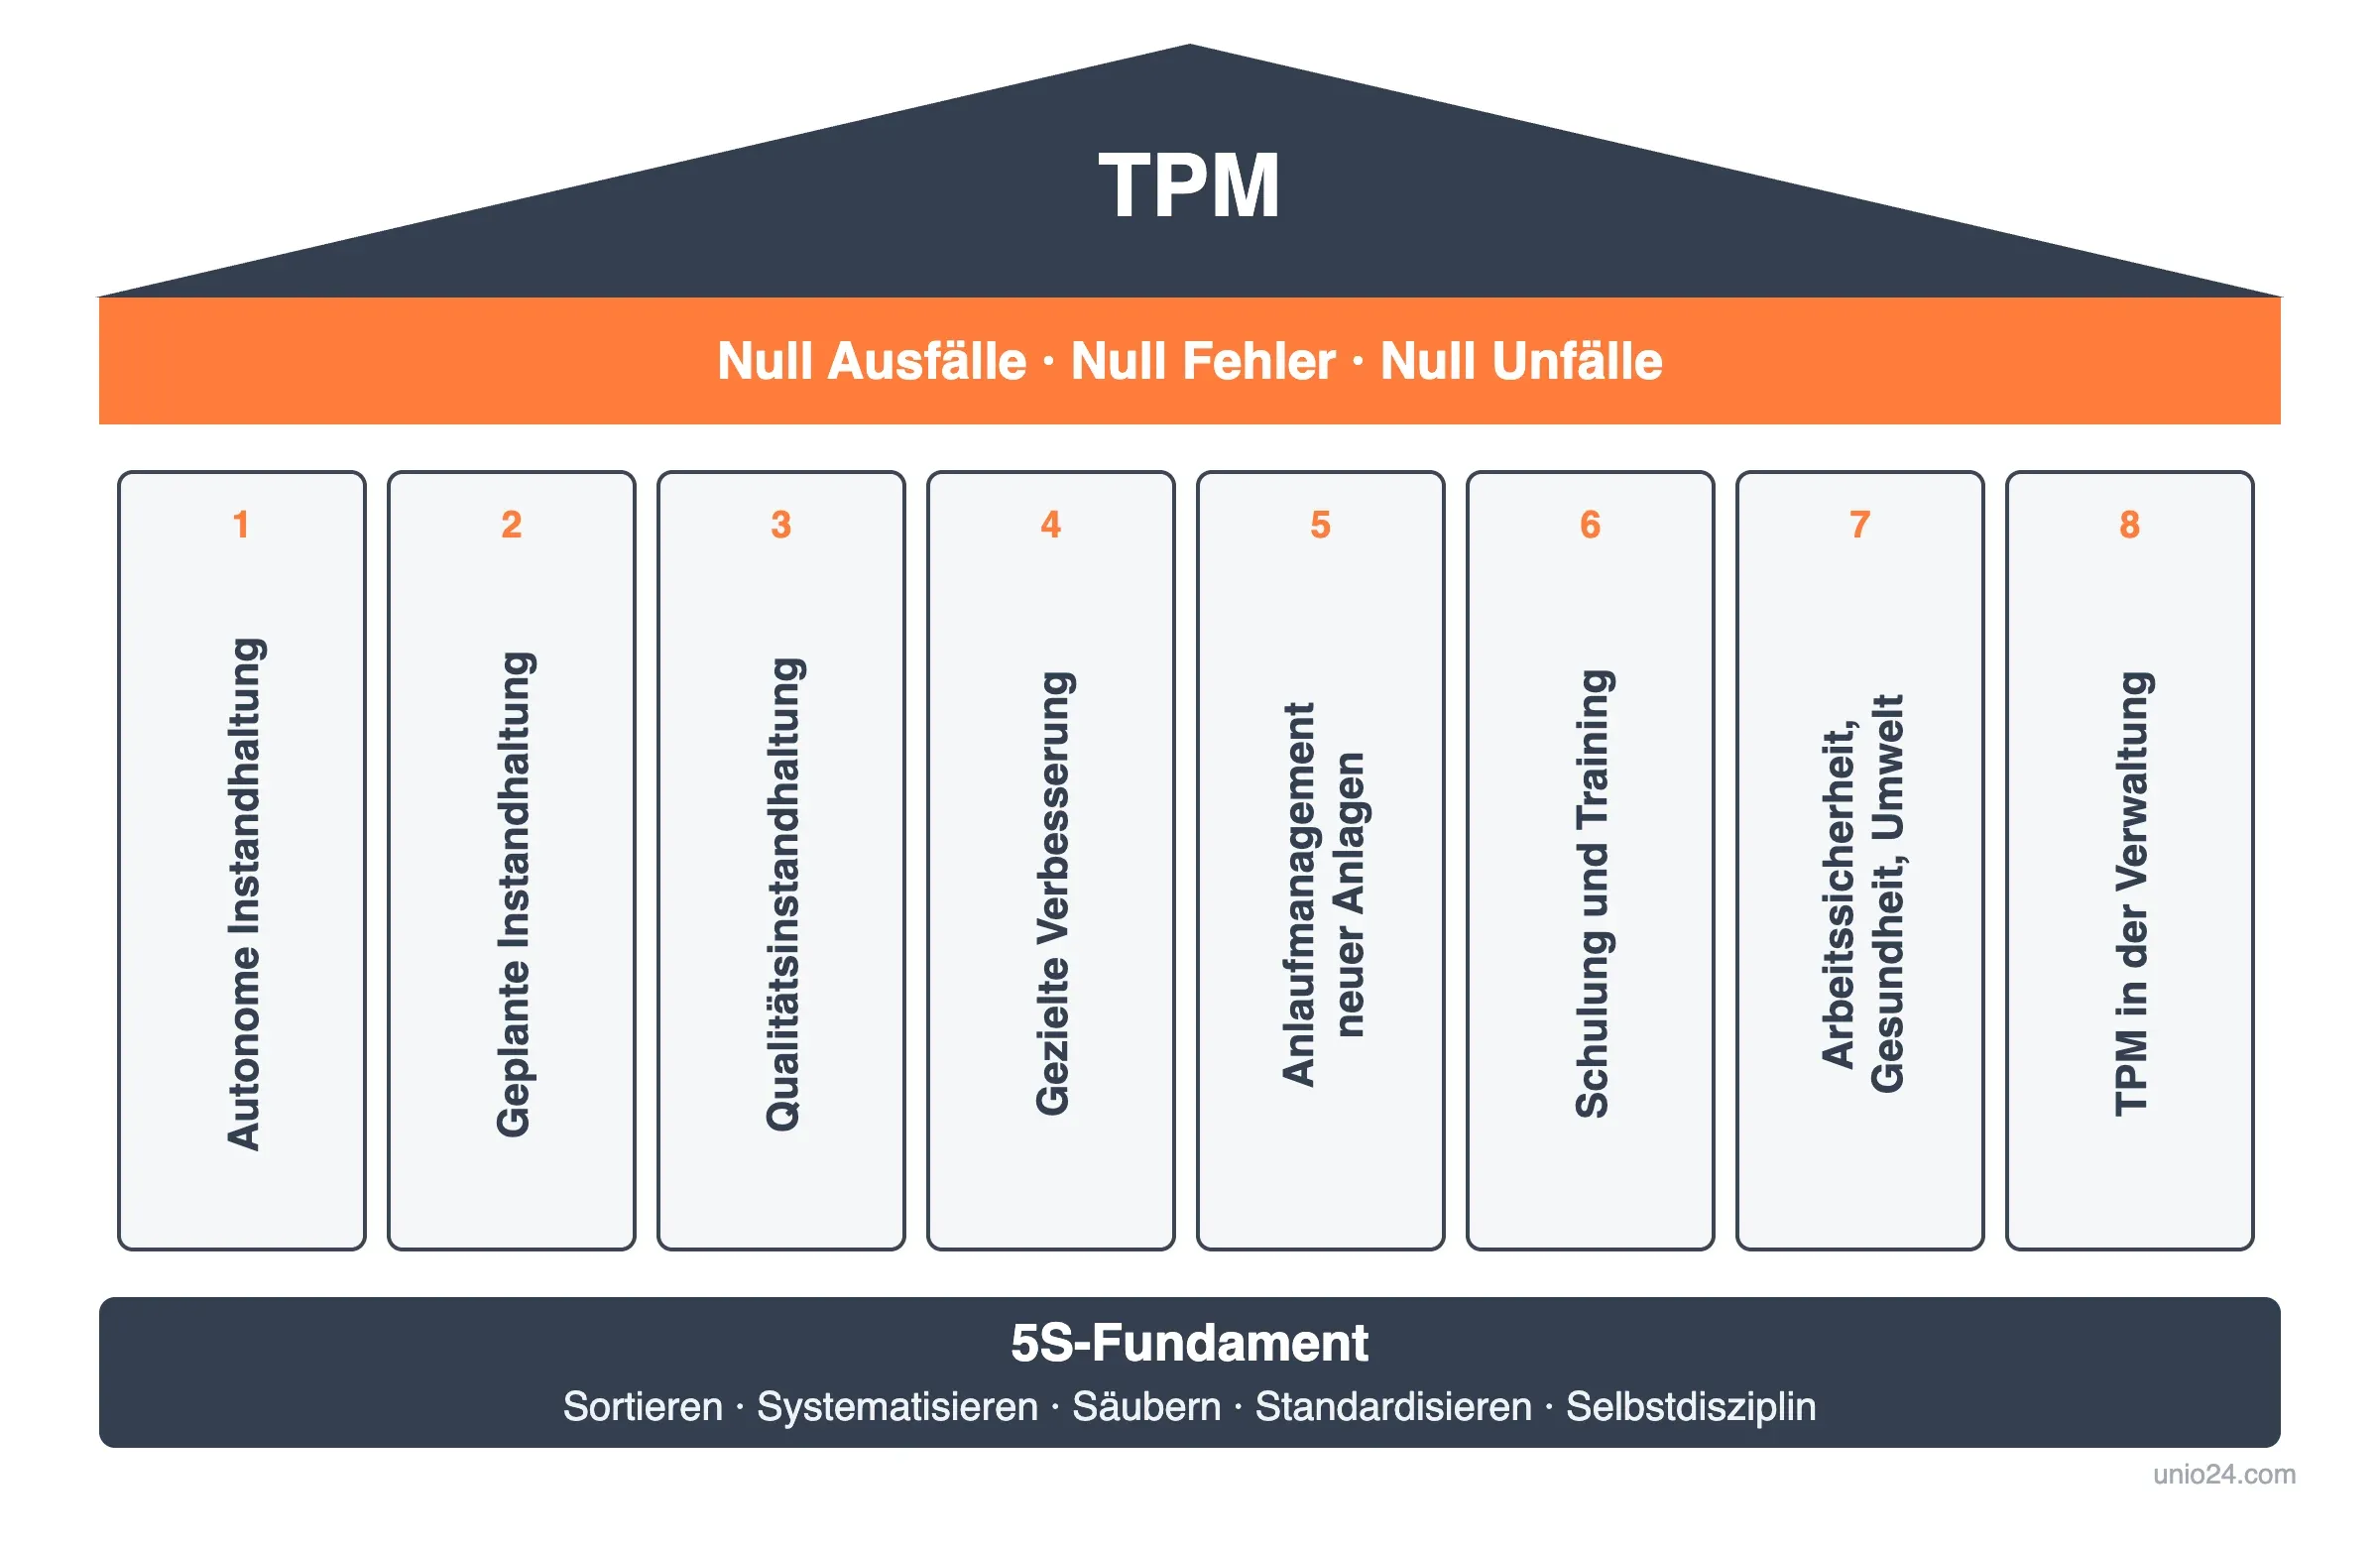
Klassische TPM-Grafiken zeichnen die Methode als Tempel: acht Säulen auf einem 5S-Fundament. Das Fundament ist keine Dekoration. 5S (Sortieren, Systematisieren, Säubern, Standardisieren, Selbstdisziplin) macht Probleme sichtbar. An einer sauberen, aufgeräumten Maschine springt ein frischer Ölfleck oder eine fehlende Schraube sofort ins Auge. An einer verdreckten verstecken sich Mängel monatelang vor aller Augen.
Teams, die 5S überspringen und gleich mit den Säulen anfangen, bleiben fast immer stecken: Die Bediener sollen Anlagen „inspizieren“, an denen niemand normalen Dreck von einem Symptom unterscheiden kann.
Die 8 Säulen von TPM
Nakajimas ursprüngliches Modell hatte fünf Säulen; das JIPM erweiterte es später auf die acht, mit denen heute gearbeitet wird. (Wo von den „fünf Säulen von TPM“ die Rede ist, ist die Fassung aus den 1970ern gemeint, keine andere Methode.)
| Nr. | Säule | In einem Satz |
|---|---|---|
| 1 | Autonome Instandhaltung (jishu hozen) | Die Bediener reinigen, schmieren und prüfen ihre eigenen Maschinen |
| 2 | Geplante Instandhaltung | Techniker planen nach Ausfalldaten, statt nur Brände zu löschen |
| 3 | Qualitätsinstandhaltung (hinshitsu hozen) | Anlagenzustände finden und beseitigen, die Fehler erzeugen |
| 4 | Gezielte Verbesserung (kobetsu kaizen) | Kleine bereichsübergreifende Teams nehmen sich wiederkehrende Verluste einzeln vor |
| 5 | Anlaufmanagement neuer Anlagen | Die Erfahrung der Instandhaltung fließt in Kauf und Konstruktion neuer Anlagen |
| 6 | Schulung und Training | Die Wissenslücken schließen, die die Säulen 1–5 aufdecken |
| 7 | Arbeitssicherheit, Gesundheit, Umwelt | Null Unfälle; eine Maschine, die sich sicher warten lässt, wird auch gewartet |
| 8 | TPM in der Verwaltung | Dieselbe Jagd auf Verschwendung in Auftragsabwicklung, Einkauf und Planung |
Drei davon entscheiden, ob das Programm überlebt, deshalb lohnt sich ein genauerer Blick.
Autonome Instandhaltung: das Herz von TPM
Das ist die Säule, die die Kultur tatsächlich verändert. Die Bediener übernehmen die Routinepflege: tägliches Reinigen (das zugleich eine Inspektion ist), Schmieren, Nachziehen und einfache Prüfungen auf Auffälligkeiten, meist abgehakt auf einer kurzen Checkliste mit Bildern. Die Techniker verbrennen keine Stunden mehr mit Aufgaben, die ein Bediener in fünf Minuten erledigt, und machen die Facharbeit, die nur sie können.
Den Widerstand können Sie vorhersagen: „Die Bediener sind dafür nicht qualifiziert“ von der einen Seite, „Dafür werde ich nicht bezahlt“ von der anderen. Die Lösung ist langweilig: denkbar einfache Checklisten, echte Schulung und eine Führung, die sichtbar reagiert, wenn ein Bediener eine Auffälligkeit meldet. Die erste ignorierte Meldung bringt das Programm um.
Geplante Instandhaltung: Pläne statt Heldentaten
Sobald die Bediener die tägliche Ebene übernommen haben, wechseln die Techniker zu Arbeiten nach Intervall und Zustand, dem Feld der präventiven und der vorausschauenden Instandhaltung, zusammen vorbeugende Instandhaltung genannt. Die Eingaben sind die Ausfallhistorie und Kennzahlen wie MTBF und MTTR; das Ergebnis ist ein Plan, in dem Bauteile vor ihrem erwarteten Ausfallzeitpunkt getauscht werden, in geplanten Fenstern statt mitten in der Schicht.
Hier verdient Software ihr Geld. Nach Ausfalldaten, die nie erfasst wurden, können Sie nicht planen, also ist ein System für die Instandhaltung, das die Servicehistorie je Objekt führt und Arbeitsaufträge nach Plan auslöst, die Mindestausstattung. Papierprotokolle sterben innerhalb eines Quartals.
Anlaufmanagement neuer Anlagen (die Säule, die alle überspringen)
Jedes Instandhaltungsteam kennt die Maschine, die erkennbar jemand konstruiert hat, der nie eine warten musste. Der Schmiernippel hinter einer Schutzabdeckung mit vierzehn Schrauben. Das Anlaufmanagement trägt, was Ihr Team auf die harte Tour gelernt hat, in die Lastenhefte und Abnahmekriterien für die nächste Anschaffung, damit neue Anlagen in Wochen statt Monaten stabil laufen. Es ist die unscheinbarste Säule, und über den ganzen Lebenszyklus der Objekte gerechnet eine mit dem höchsten Ertrag.
TPM messen: OEE und die sechs großen Verluste
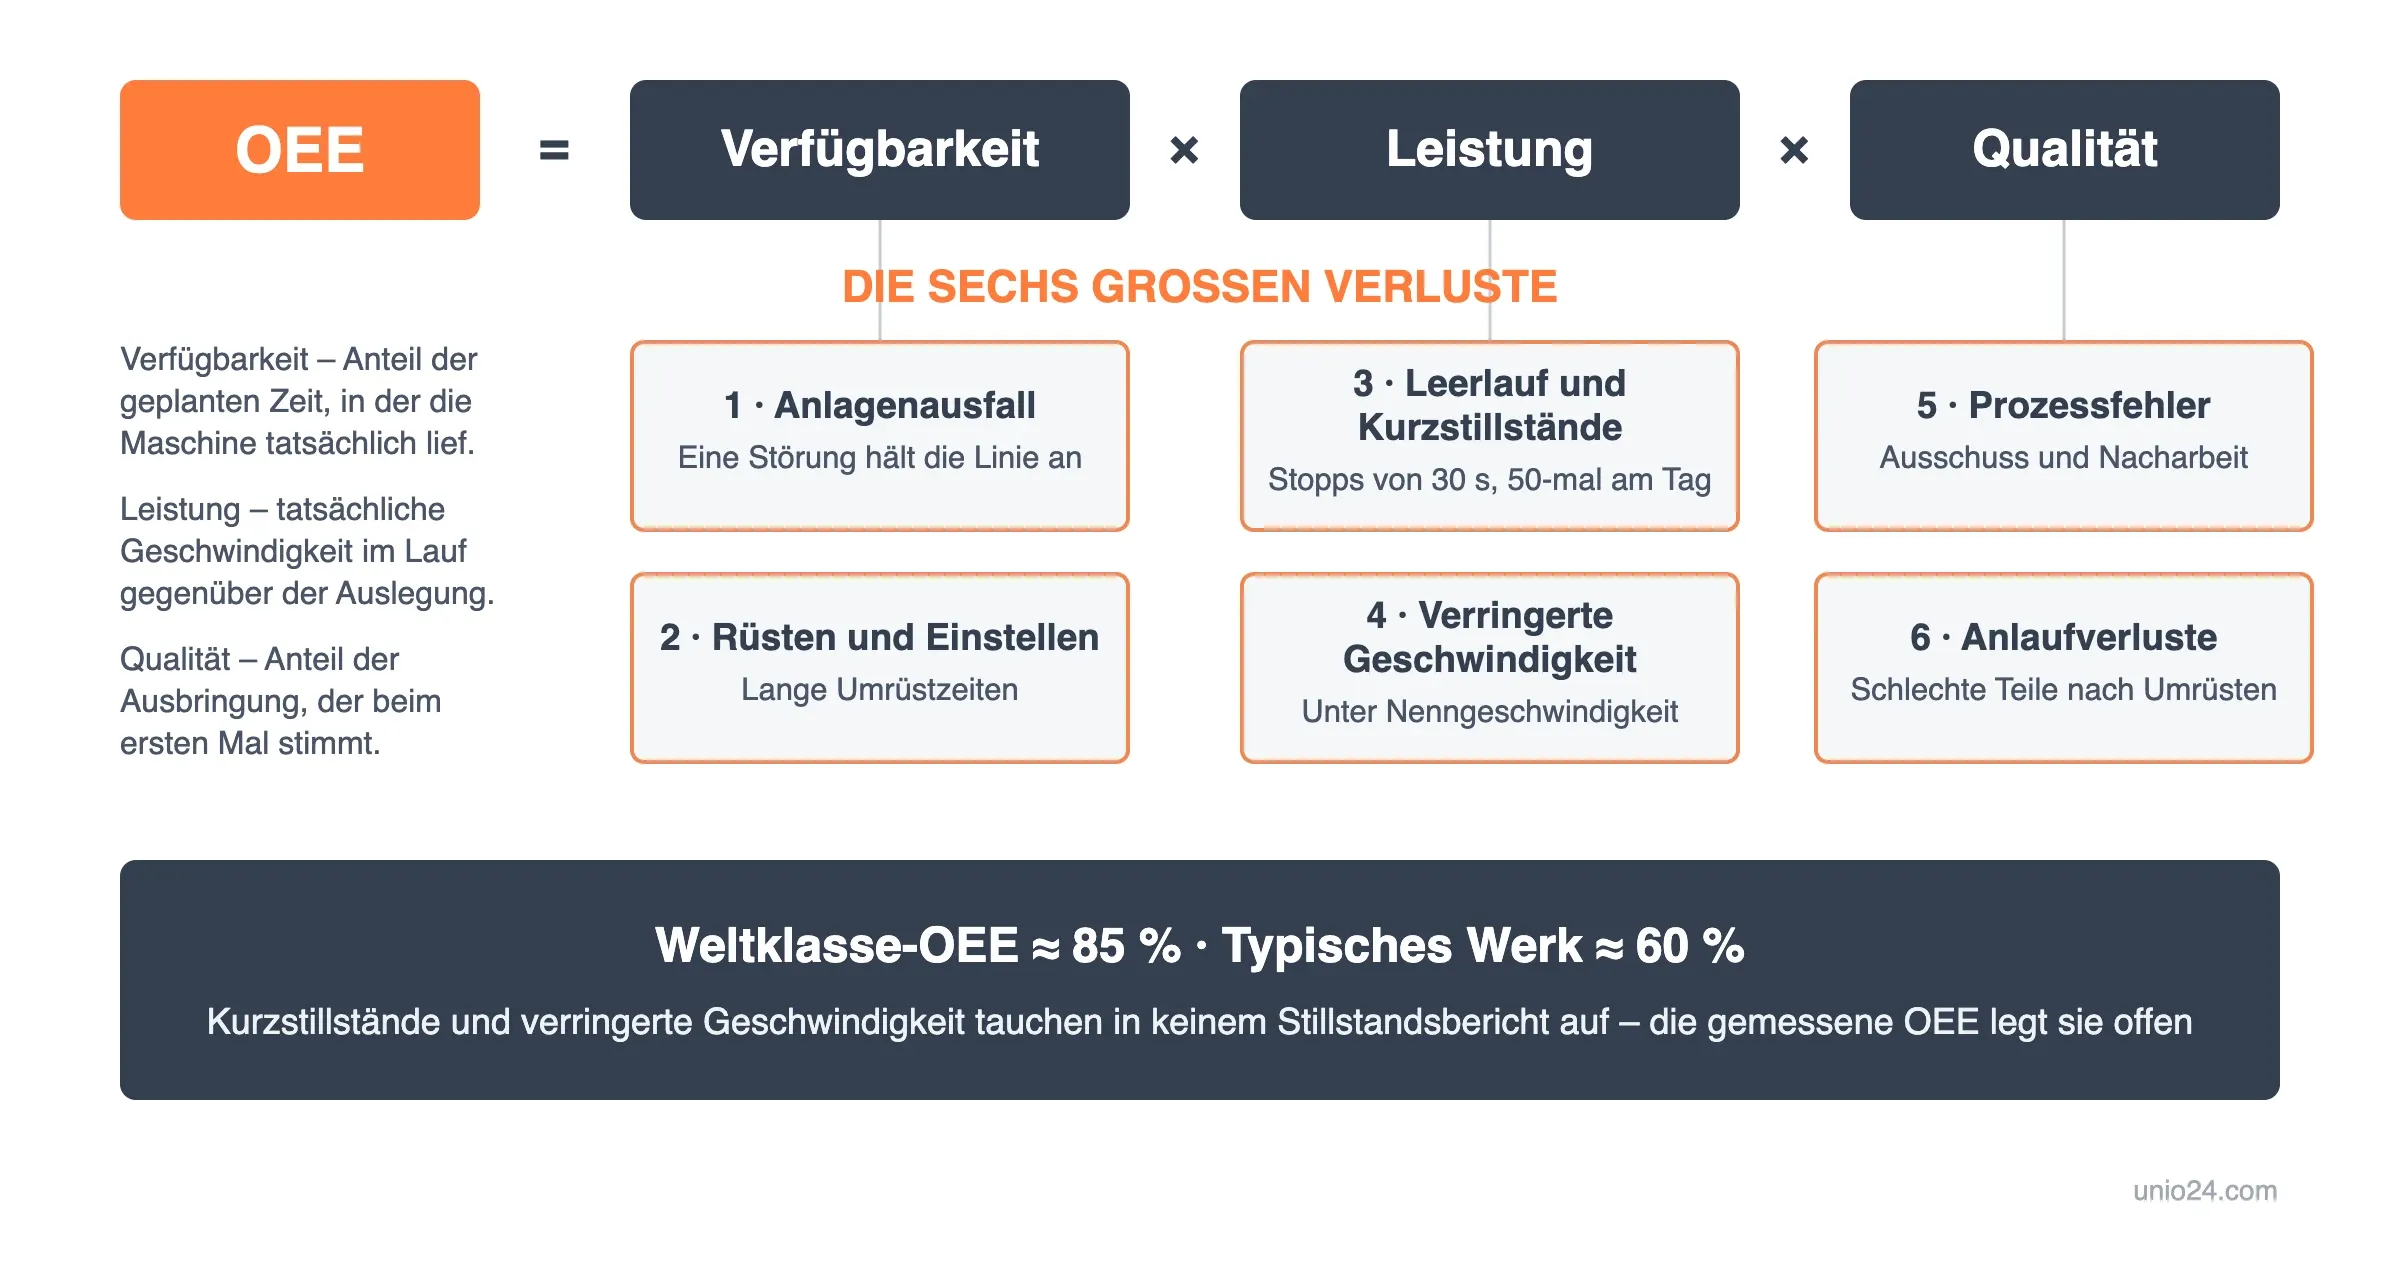
TPM ohne Messung ist ein Plakat an der Wand. Die Standardkennzahl ist die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE):
OEE = Verfügbarkeit × Leistung × Qualität
- Verfügbarkeit: Anteil der geplanten Zeit, in der die Maschine tatsächlich lief
- Leistung: tatsächliche Geschwindigkeit im Lauf gegenüber der Auslegungsgeschwindigkeit
- Qualität: Anteil der Ausbringung, der beim ersten Mal stimmte
Eine OEE von 85 % gilt in der Stückgutfertigung als Weltklasse, während die von OEE.com gesammelten Vergleichsdaten das typische Werk bei etwa 60 % sehen. Die erste Messung landet oft darunter. Die erste echte Zahl tut weh. (Für Kapazitätsentscheidungen gibt es noch die TEEP, die gegen alle 8.760 Stunden des Jahres misst statt gegen die geplante Zeit.)
Der eigentliche Wert der OEE: Ihre drei Faktoren entsprechen direkt den sechs großen Verlusten, die TPM beseitigen will.
| Verlust | Geht zulasten von | Typisches Beispiel |
|---|---|---|
| Anlagenausfall | Verfügbarkeit | Eine Störung hält die Linie an |
| Rüsten und Einstellen | Verfügbarkeit | 40 Minuten Umrüsten zwischen zwei Produkten |
| Leerlauf und Kurzstillstände | Leistung | Ein Sensor liest falsch, nach 30 Sekunden läuft es weiter, 50-mal am Tag |
| Verringerte Geschwindigkeit | Leistung | Die Maschine läuft mit 80 % der Nenngeschwindigkeit, „weil sie sonst klemmt“ |
| Prozessfehler | Qualität | Ausschuss und Nacharbeit im stabilen Betrieb |
| Anlaufverluste | Qualität | Schlechte Teile beim Einfahren nach dem Umrüsten |
Kurzstillstände und verringerte Geschwindigkeit sind die hinterhältigen. In keinem Stillstandsbericht tauchen sie auf, weil niemand einen Stopp von 30 Sekunden notiert. Die gemessene OEE legt sie offen.
TPM einführen: 12 Schritte in 4 Phasen
Nakajimas klassischer Fahrplan aus seinem Buch Introduction to TPM (Productivity Press, 1988) hat 12 Schritte. Hier sind sie zu den vier Phasen zusammengefasst, auf die es ankommt, jeweils mit dem Hinweis, wo Programme scheitern.
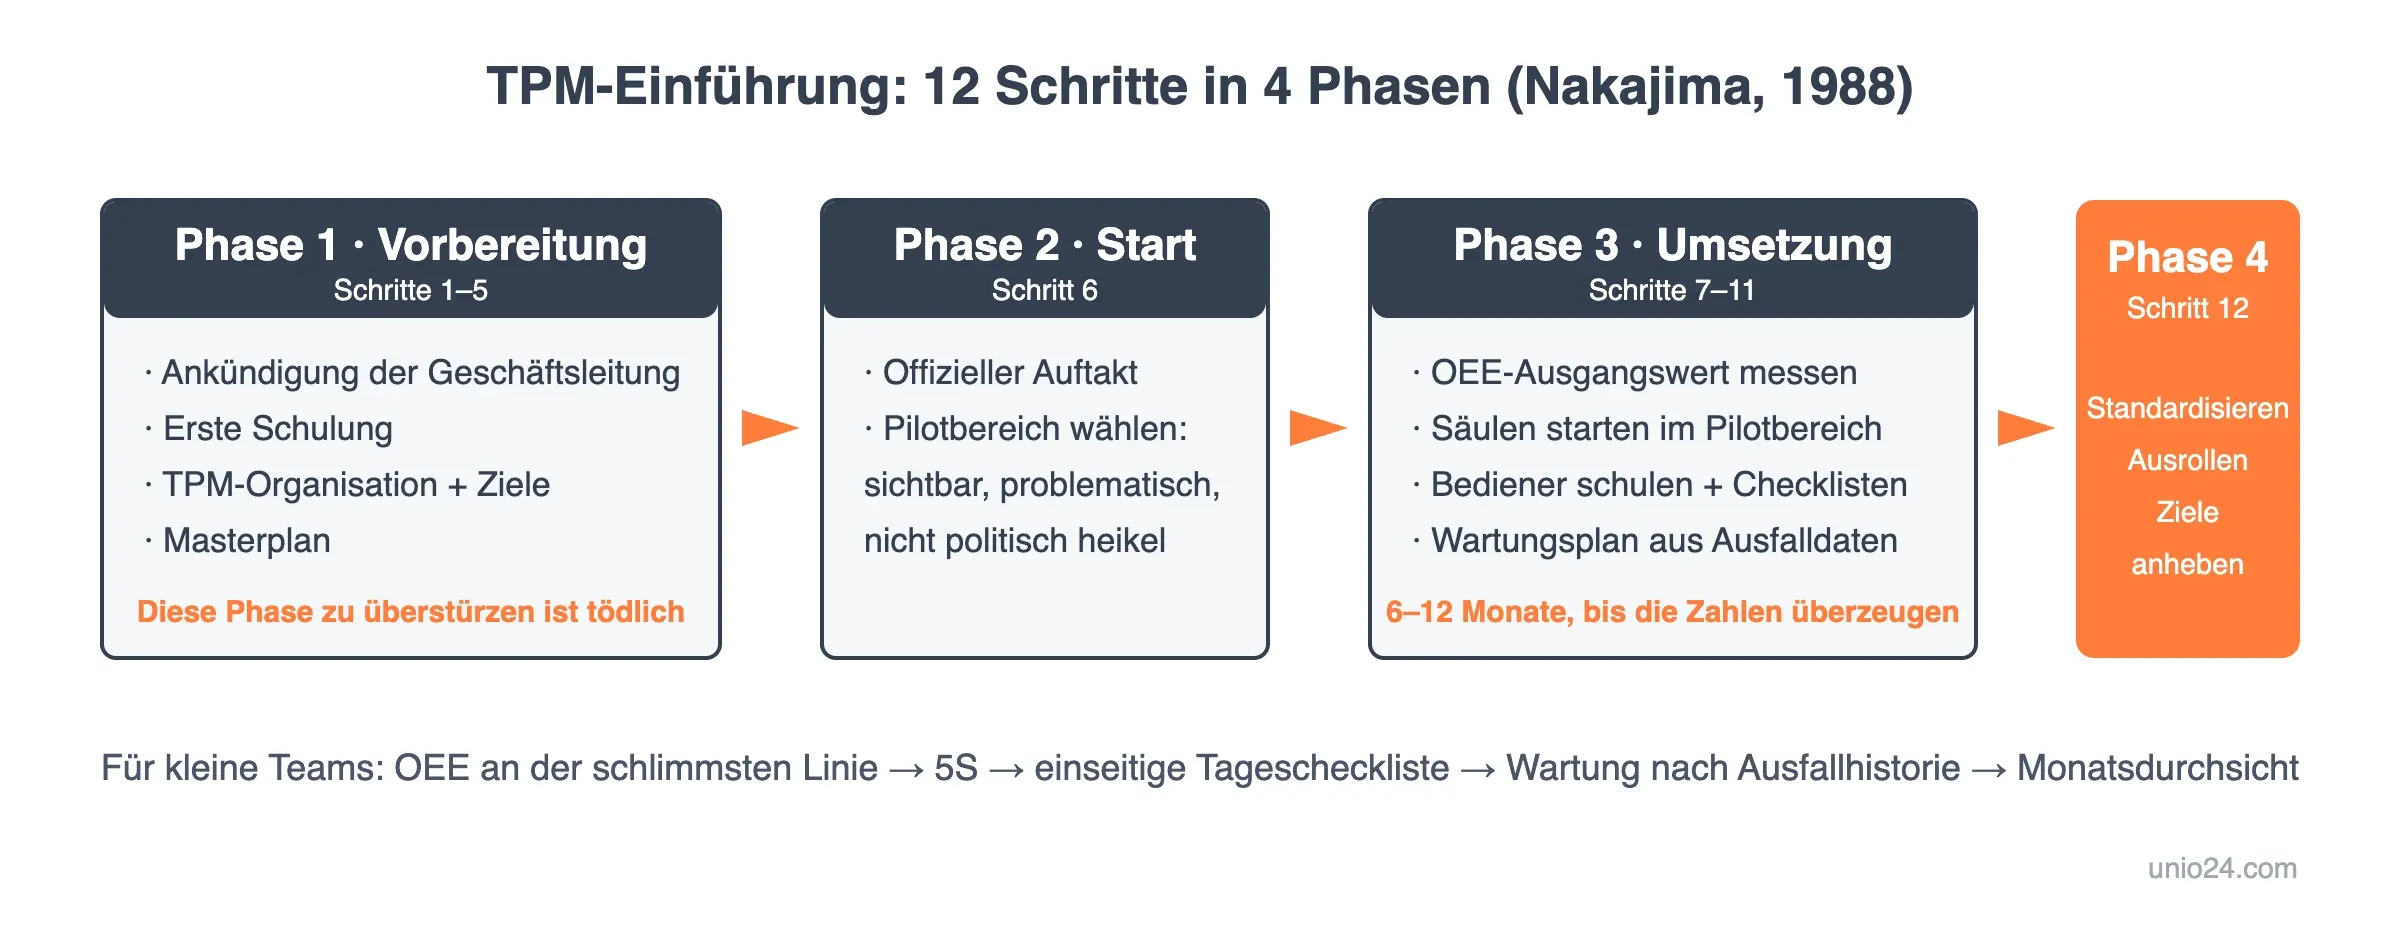
Phase 1: Vorbereitung (Schritte 1–5). Die Geschäftsleitung kündigt das Programm an, sorgt für eine erste Schulung, bildet die TPM-Organisation (einen Lenkungskreis plus kleine Säulenteams), setzt Ausgangsziele und schreibt einen Masterplan. Diese Phase zu überstürzen ist tödlich: Hält das Werk TPM für einen Slogan, den sich der Instandhaltungsleiter ausgedacht hat, ist es vorbei, bevor es losgeht.
Phase 2: Start (Schritt 6). Ein offizieller Auftakt, am besten mit einem ausgewählten Pilotbereich. Nehmen Sie eine Linie oder eine Zelle. Sichtbar, problematisch, aber nicht Ihre politisch heikelste Anlage.
Phase 3: Umsetzung (Schritte 7–11). Die Säulen gehen im Pilotbereich in Betrieb: die OEE messen, Verbesserungsaktionen auf den größten der sechs Verluste ansetzen, die autonome Instandhaltung mit Schulung und Checklisten für die Bediener starten, den Plan der geplanten Instandhaltung aus Ausfalldaten aufbauen, laufend schulen und die Lehren in Entscheidungen über neue Anlagen tragen. Rechnen Sie mit 6 bis 12 Monaten, bis die Zahlen des Piloten überzeugen.
Phase 4: Stabilisierung (Schritt 12). Standardisieren, was funktioniert hat, auf weitere Bereiche ausrollen, die Ziele anheben. Reife Werke orientieren sich an den Kriterien des JIPM für den TPM Excellence Award (laut offizieller Übersicht braucht ein Werk mindestens zwei Jahre Aktivität in allen acht Säulen, bevor es sich überhaupt bewerben kann); den meisten Unternehmen genügt die Disziplin, die OEE jedes Jahr neu als Ausgangswert zu messen.
Wenn Ihnen zwölf Schritte schwer vorkommen: Sie wurden in den 1980ern für große japanische Werke geschrieben. Die kleine Fassung für einen Betrieb mit 50 Leuten: die OEE an Ihrer schlimmsten Linie messen, die Linie nach 5S aufräumen, den Bedienern eine einseitige Tagescheckliste geben, Wartungen aus Ihrer echten Ausfallhistorie planen und jeden Monat auf die Zahlen schauen. Das ist TPM im Geist, und es holt den größten Teil des Nutzens.
Funktioniert TPM auch außerhalb der Großserienfertigung?
Die Tempelgrafiken und die japanischen Begriffe lassen TPM wie einen Sport nur für Konzerne aussehen. Wie TPM funktioniert, spricht dagegen. Ein Baumaschinenpark, die Medizintechnik eines Krankenhauses, ein mittelständischer Lebensmittelbetrieb: Überall, wo ein Ausfall echtes Geld kostet, gelten dieselben drei Grundsätze. Wer eine Anlage nutzt, meldet ihren Zustand. Gewartet wird nach Plan statt nach dem Ausfall. Und jemand verfolgt, ob es besser wird.
Was kleine Teams nicht kopieren können, ist die Bürokratie aus Gremien, Säulen-Audits und Award-Bewerbungen. Was sie billig kopieren können, ist die Informationsschicht, ohne die die Verantwortung der Bediener nicht funktioniert: jedes Objekt erfasst und etikettiert, die Servicehistorie an einem Ort, und die Mängelmeldung eines Bedieners wird in Sekunden per Handy zum Arbeitsauftrag statt zum Zettel, der an der Maschine klebt. Dieser Ablauf (Etikett scannen, Problem beschreiben, der Arbeitsauftrag landet beim Techniker) ist der Kreislauf der autonomen Instandhaltung ohne die Zeremonie. Wenn Sie dafür Werkzeuge vergleichen, erklärt der Text CMMS oder Inventarverwaltung, welche Systemklasse was leistet.
Eine mechanische Werkstatt mit 60 Objekten kann ihre Ausfallstunden innerhalb von zwei Quartalen ungefähr halbieren, mit nichts Ausgefeilterem als diesem Kreislauf und einem monatlichen Blick darauf, welche Maschinen die meiste ungeplante Arbeit verursacht haben. Ganz ohne Lenkungskreis.
Woran TPM-Programme scheitern
Die meisten toten TPM-Programme sind auf eine von vier Arten gestorben:
Als Projekt der Instandhaltung behandelt. Wenn die Produktionsleiter ihre Bediener weiter nur an der Stückzahl messen, lassen die Bediener Maschinen mit seltsamen Geräuschen weiterlaufen. TPM steht und fällt damit, ob die Produktion den Zustand der Anlagen verantwortet.
Den Ausgangswert übersprungen. Ohne eine OEE zum Start gibt es keinen Beweis für Fortschritt, und das Programm fällt der ersten Budgetkürzung zum Opfer. Messen Sie zuerst, auch wenn die Zahl peinlich ist.
Checklisten-Theater. Laminierte Blätter werden zum Schichtende abgezeichnet, ohne dass jemand die Maschine angeschaut hat. Dagegen helfen Checklisten, die kurz genug sind, um sie wirklich abzuarbeiten, Layered Process Audits als Stichproben, bei denen eine Führungskraft dieselbe Prüfung selbst macht, und sichtbare Reaktionen auf das, was die Bediener melden.
Meldungen ignoriert. Am schnellsten beenden Sie die Beteiligung der Bediener, indem Sie ihre ersten drei Mängelmeldungen unbeantwortet liegen lassen. Leiten Sie Meldungen in ein System mit einem Verantwortlichen und einer Frist, nicht in einen Kummerkasten.
Häufige Fragen
Ist „Total Preventive Maintenance“ dasselbe wie Total Productive Maintenance?
Praktisch ja. „Total Preventive Maintenance“ ist eine ältere Bezeichnung derselben japanischen Methode: Das Programm von Nippondenso aus dem Jahr 1971 verband präventive Instandhaltung mit der Beteiligung aller Beschäftigten, und in der frühen Literatur kursierten beide Namen. Die heutigen Unterlagen des JIPM und die Lean-Praxis haben sich auf „Total Productive Maintenance“ festgelegt. Ein Kurs oder eine Stellenanzeige mit „Total Preventive Maintenance“ meint fast immer TPM und nicht bloß einen präventiven Wartungsplan.
Was ist der Unterschied zwischen TPM und TQM?
TQM (Total Quality Management) zielt auf die Qualität von Prozessen und Produkten, TPM auf die Zuverlässigkeit der Anlagen, auf denen diese Prozesse laufen. Beide wurzeln in der kontinuierlichen Verbesserung und teilen das Prinzip, alle zu beteiligen. Die Schnittmenge ist die TPM-Säule Qualitätsinstandhaltung, die Anlagenzustände beseitigt, die Fehler verursachen. Viele Werke betreiben beides: TPM hält die Maschinen berechenbar, TQM hält den Prozess fähig.
Wie unterscheidet sich TPM von RCM (Reliability-Centered Maintenance)?
RCM, die zuverlässigkeitsorientierte Instandhaltung, ist eine ingenieurtechnische Analysemethode: Für jedes Objekt bewerten Sie Ausfallarten und ihre Folgen und wählen dann je Bauteil die passende Strategie, also Betrieb bis zum Ausfall, präventive oder vorausschauende Instandhaltung. TPM ist ein organisatorisches System, das festlegt, wer die Anlagen instand hält und wie Verbesserung entsteht. Die beiden ergänzen sich: Eine RCM-Analyse kann entscheiden, was in die Säule geplante Instandhaltung eines TPM-Programms gehört.
Lässt sich die OEE messen, wenn wir gar nicht in Serie fertigen?
Nur zum Teil. Die OEE setzt eine Maschine mit einer Nenngeschwindigkeit und zählbaren Gutteilen voraus. Ein Bagger oder ein Ultraschallgerät im Krankenhaus hat in der Regel weder das eine noch das andere, also fehlen zwei der drei Faktoren, Leistung und Qualität. Die Verfügbarkeit lässt sich trotzdem messen, und daneben sind die Ausfallstunden und die MTBF je Objekt der verlässliche Maßstab. Beides fällt nebenbei ab, wenn jeder Ausfall als Arbeitsauftrag erfasst wird.
Wofür steht TPM in der Instandhaltung, und hat es etwas mit dem TPM-Sicherheitschip zu tun?
In Fertigung und Instandhaltung steht TPM für Total Productive Maintenance, dort ist auch von TPM-Instandhaltung die Rede. Das gleichnamige TPM aus der IT, das Trusted Platform Module, also der Sicherheitschip, den Windows 11 voraussetzt, hat damit nichts zu tun. Wegen dieser Doppelbelegung mischen die Suchergebnisse zu „TPM Bedeutung“ Methoden aus der Fertigungshalle mit PC-Hardware.
Was von den acht Säulen bleibt
TPM macht die Zuverlässigkeit der Anlagen zur Aufgabe aller. Die OEE führt Buch, die acht Säulen geben die Struktur, und die autonome Instandhaltung durch die Bediener ist der Teil, der das Verhalten tatsächlich ändert. Das Ziel (null Ausfälle, null Fehler, null Unfälle) bleibt mit Absicht unerreichbar; die Verbesserung passiert auf dem Weg dorthin.
Den kompletten JIPM-Apparat brauchen Sie dafür nicht. Sie brauchen einen Ausgangswert, die Augen der Bediener jeden Tag an der Anlage, geplante Arbeit auf Grundlage von Ausfalldaten und ein System, das Buch führt. Die Gremien sind optional.
Die Infrastruktur darunter, kostenlos
Die unspektakuläre Voraussetzung für all das: zu wissen, welche Anlagen Sie haben, wo sie stehen und was an ihnen gemacht wurde. Genau diese Ebene deckt UNIO24 ab: ein Verzeichnis aller Objekte mit QR-Etiketten, Wartungspläne und Servicehistorie und Arbeitsaufträge, die Ihre Bediener per Handy direkt an der Maschine anlegen.
UNIO24 ist kostenlos für bis zu 50 Objekte, ohne ablaufende Testphase. Fünfzig Objekte sind eine Linie oder eine Werkstatt, also genau der Pilotbereich, mit dem eine TPM-Einführung beginnen sollte. Messen Sie den Ausgangswert, lassen Sie den Kreislauf ein Quartal laufen, und überlassen Sie es den Ausfallzahlen, die Geschäftsleitung zu überzeugen.
Sie betreiben ein TPM-Programm oder wollen ein festgefahrenes neu starten? Starten Sie kostenlos mit UNIO24 und bringen Sie Ihre Pilotlinie noch diese Woche hinein.