La méthode de maintenance où les opérateurs arrêtent de dire « ce n'est pas mon travail » et où la panne cesse d'être la normale
Chaque lieu de travail rejoue la même expérience. Dans un atelier, une machine fait un bruit bizarre un mardi ; l'opérateur hausse les épaules et laisse tourner la série, parce que signaler une panne est le territoire du service maintenance. Vendredi, la broche serre et la ligne s'arrête deux jours. Au bureau, les décors changent mais le scénario tient : le vidéoprojecteur clignote depuis un mois, tout le monde a appris à lui donner deux tapes, et il rend l'âme cinq minutes avant une démo client. Dans les deux cas, tout le monde joue la surprise.
La maintenance productive totale existe pour tuer ce scénario. Pas à coups de techniciens supplémentaires ni de budget pièces détachées gonflé. Elle change qui est propriétaire de l'état des machines.
Qu'est-ce que la maintenance productive totale ?
La maintenance productive totale (TPM) est une stratégie où chaque salarié, de l'opérateur au dirigeant, partage la responsabilité de l'état des équipements. L'objectif est volontairement extrême : zéro panne, zéro défaut, zéro accident.
Le mot qui compte dans le nom, c'est totale. La maintenance classique est un service. La TPM est une culture d'exploitation : qui fait tourner la machine en assure le nettoyage, l'inspection et le graissage quotidiens, pendant que les techniciens qualifiés prennent le travail programmé, les révisions et les améliorations.
La logique est terre à terre. L'opérateur passe huit heures par jour à côté de la machine et repère la vibration nouvelle ou la fuite d'huile des semaines avant l'inspection programmée. La TPM transforme cette proximité en système de détection le moins cher qui soit.
D'où vient la TPM
La TPM a un lieu de naissance précis. En 1971, Nippondenso (devenu Denso, équipementier de Toyota) formalise l'approche sous la houlette de Seiichi Nakajima, à qui l'on attribue généralement la paternité. Le Japan Institute of Plant Maintenance (JIPM) entretient toujours la méthodologie et audite les usines pour le TPM Excellence Award, la certification de référence.
L'idée s'est diffusée en même temps que le lean, pour une raison simple : on ne fait pas de juste-à-temps avec des machines qui tombent en panne n'importe quand. D'où son classement par l'agence américaine de l'environnement parmi les méthodes lean fondamentales. Des équipements stables conditionnent tout le reste du lean.
TPM et maintenance préventive : ce n'est pas la même chose
Les deux termes s'emploient l'un pour l'autre, et la confusion coûte cher au moment d'acheter un logiciel :
| Correctif (« on répare quand ça casse ») | Maintenance préventive | Maintenance productive totale | |
|---|---|---|---|
| Qui entretient | Le service maintenance, après la panne | Le service maintenance, au planning | Tout le monde, en continu |
| Déclencheur | La panne | Échéance calendaire ou compteur | Soin quotidien de l'opérateur, travail planifié, amélioration |
| Périmètre | La réparation | Les gammes d'entretien | Culture, indicateurs, formation, retour vers la conception |
| Objectif | Remettre en marche | Moins de défaillances | Zéro perte, quelle qu'elle soit |
La maintenance préventive est une discipline de tâches. La TPM est un système de management qui la contient comme l'un de ses piliers, à côté de l'appropriation par les opérateurs. Si vos gammes tournent déjà et que les mêmes pannes reviennent, la pièce manquante est le reste de la structure, pas davantage de gammes. Le découpage complet des stratégies est dans l'article sur la maintenance préventive.
Le socle : le 5S
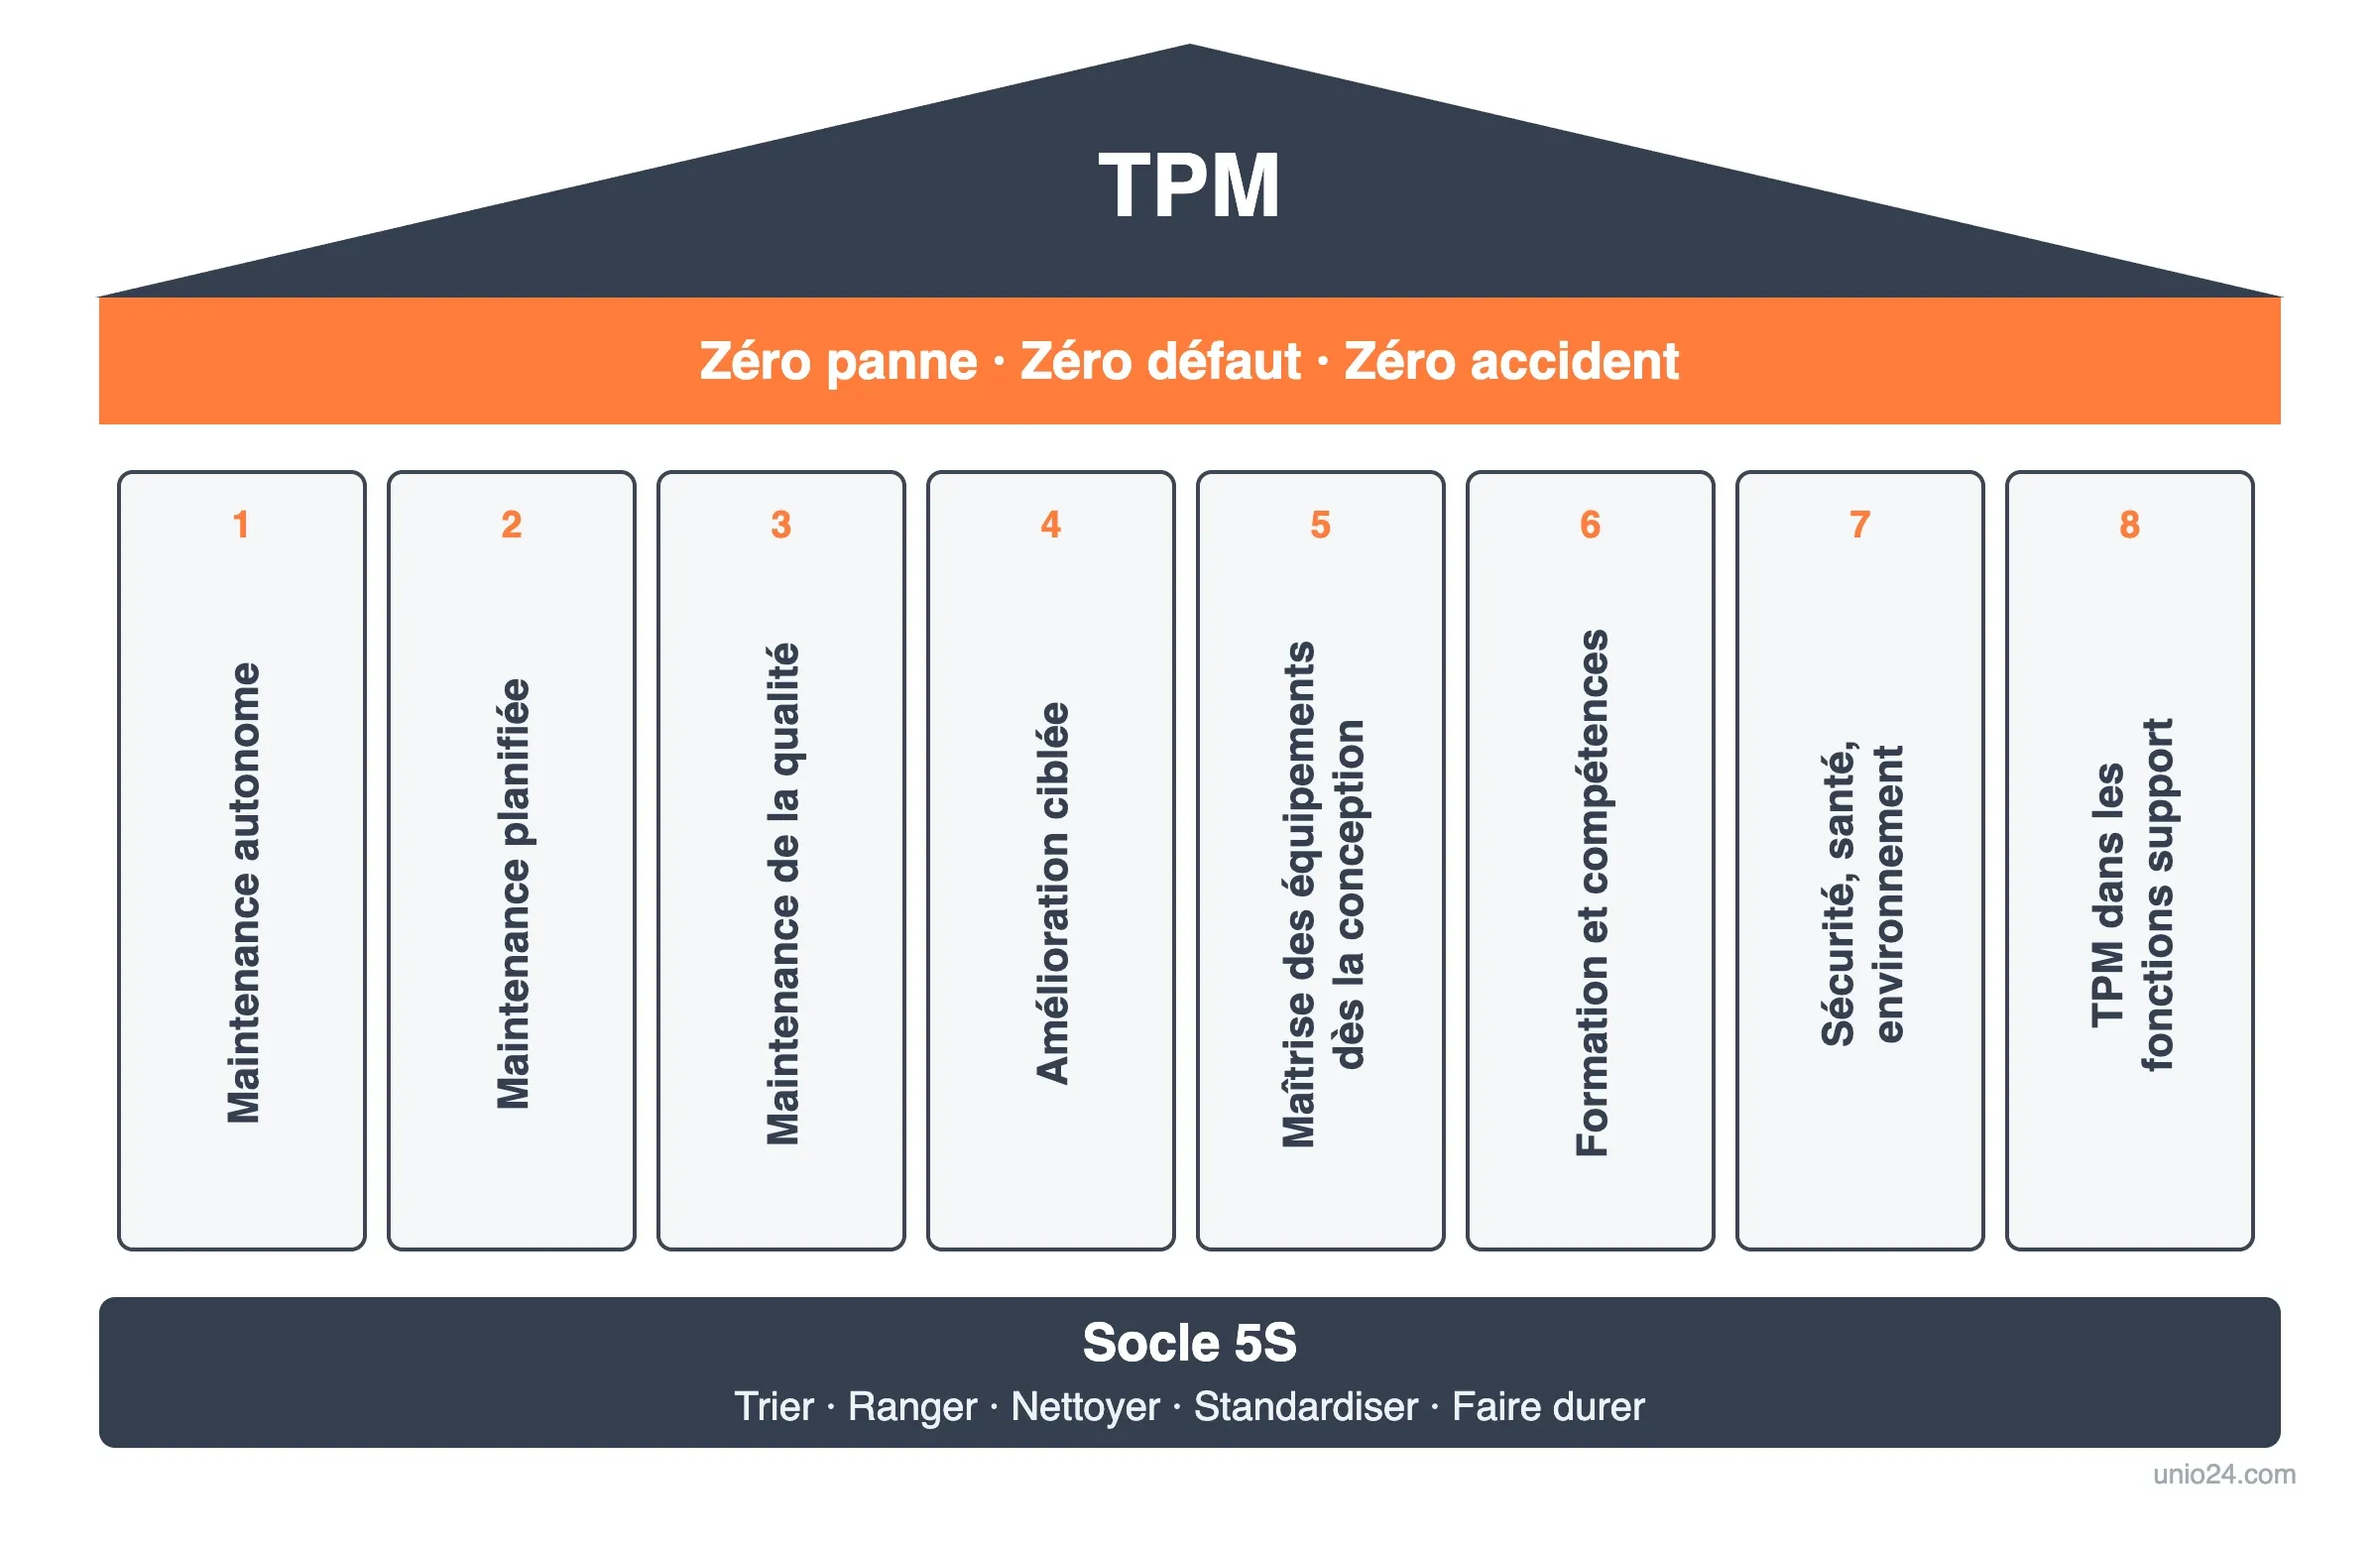
Les schémas classiques dessinent la TPM en temple : huit piliers posés sur un socle 5S. Le socle n'est pas décoratif. Le 5S (trier, ranger, nettoyer, standardiser, faire durer) est ce qui rend les problèmes visibles. Sur une machine propre, une tache d'huile fraîche ou un boulon manquant saute aux yeux. Sur une machine crasseuse, les défauts se planquent à découvert pendant des mois.
Les équipes qui sautent le 5S pour attaquer directement les piliers calent presque toujours : on demande à des opérateurs d'« inspecter » un équipement où personne ne distingue la crasse ordinaire d'un symptôme.
Les 8 piliers de la TPM
Le modèle d'origine de Nakajima comptait cinq piliers ; le JIPM l'a porté aux huit d'aujourd'hui. (Les textes qui parlent des « cinq piliers de la TPM » décrivent la version des années 1970, pas une autre méthode.)
| # | Pilier | En une phrase |
|---|---|---|
| 1 | Maintenance autonome (jishu hozen) | L'opérateur prend en charge le nettoyage, le graissage et l'inspection de sa machine |
| 2 | Maintenance planifiée | Les techniciens programment d'après les données de panne, pas dans l'urgence |
| 3 | Maintenance de la qualité (hinshitsu hozen) | Détecter et supprimer les états machine qui fabriquent des défauts |
| 4 | Amélioration ciblée (kobetsu kaizen) | De petites équipes transverses attaquent les pertes récurrentes une par une |
| 5 | Maîtrise des équipements dès la conception | Faire remonter l'expérience terrain dans l'achat et la conception du matériel neuf |
| 6 | Formation et compétences | Combler les écarts que les piliers 1 à 5 mettent au jour |
| 7 | Sécurité, santé, environnement | Zéro accident ; une machine sûre à entretenir finit par être entretenue |
| 8 | TPM dans les fonctions support | La même chasse au gaspillage sur les commandes, les achats, l'ordonnancement |
Trois d'entre eux décident si le programme survit.
La maintenance autonome, le cœur de la TPM
C'est le pilier qui change vraiment la culture. Les opérateurs reprennent le soin courant : nettoyage quotidien (qui vaut inspection), graissage, resserrage, contrôles d'anomalie, sur une courte fiche visuelle. Les techniciens cessent de brûler des heures sur ce qu'un opérateur règle en cinq minutes, et se remettent au travail qualifié qu'eux seuls savent faire.
La résistance se devine d'avance : « les opérateurs ne sont pas qualifiés » d'un côté, « ce n'est pas ce pour quoi je suis payé » de l'autre. Le remède est ennuyeux : des fiches bêtes comme chou, une vraie formation, un encadrement qui réagit visiblement quand un opérateur signale une anomalie. Le premier signalement ignoré tue le programme.
La maintenance planifiée, des plannings à la place des exploits
Une fois la couche quotidienne tenue par les opérateurs, les techniciens basculent sur du travail à l'échéance et à l'état. Entrées : l'historique de pannes, le MTBF, le MTTR. Sortie : un planning où les composants sont changés avant leur défaillance attendue, dans des fenêtres prévues plutôt qu'en plein poste.
C'est le pilier où le logiciel gagne son prix. On ne programme rien sur des données de panne jamais enregistrées : une GMAO qui tient l'historique par équipement et déclenche les ordres de travail à l'échéance est l'infrastructure minimale. Les registres papier meurent en un trimestre.
La maîtrise dès la conception, le pilier que tout le monde saute
Toute équipe de maintenance connaît la machine dessinée par quelqu'un qui n'a manifestement jamais eu à en entretenir une. Le graisseur derrière un carter tenu par quatorze vis. Ce pilier-là verse ce que votre équipe a appris à la dure dans les cahiers des charges d'achat et les critères de réception du prochain investissement, pour que le matériel neuf atteigne son régime stable en semaines et non en mois. Le moins spectaculaire des huit, et l'un de ceux qui rapportent le plus.
Mesurer la TPM : le TRS et les six grandes pertes
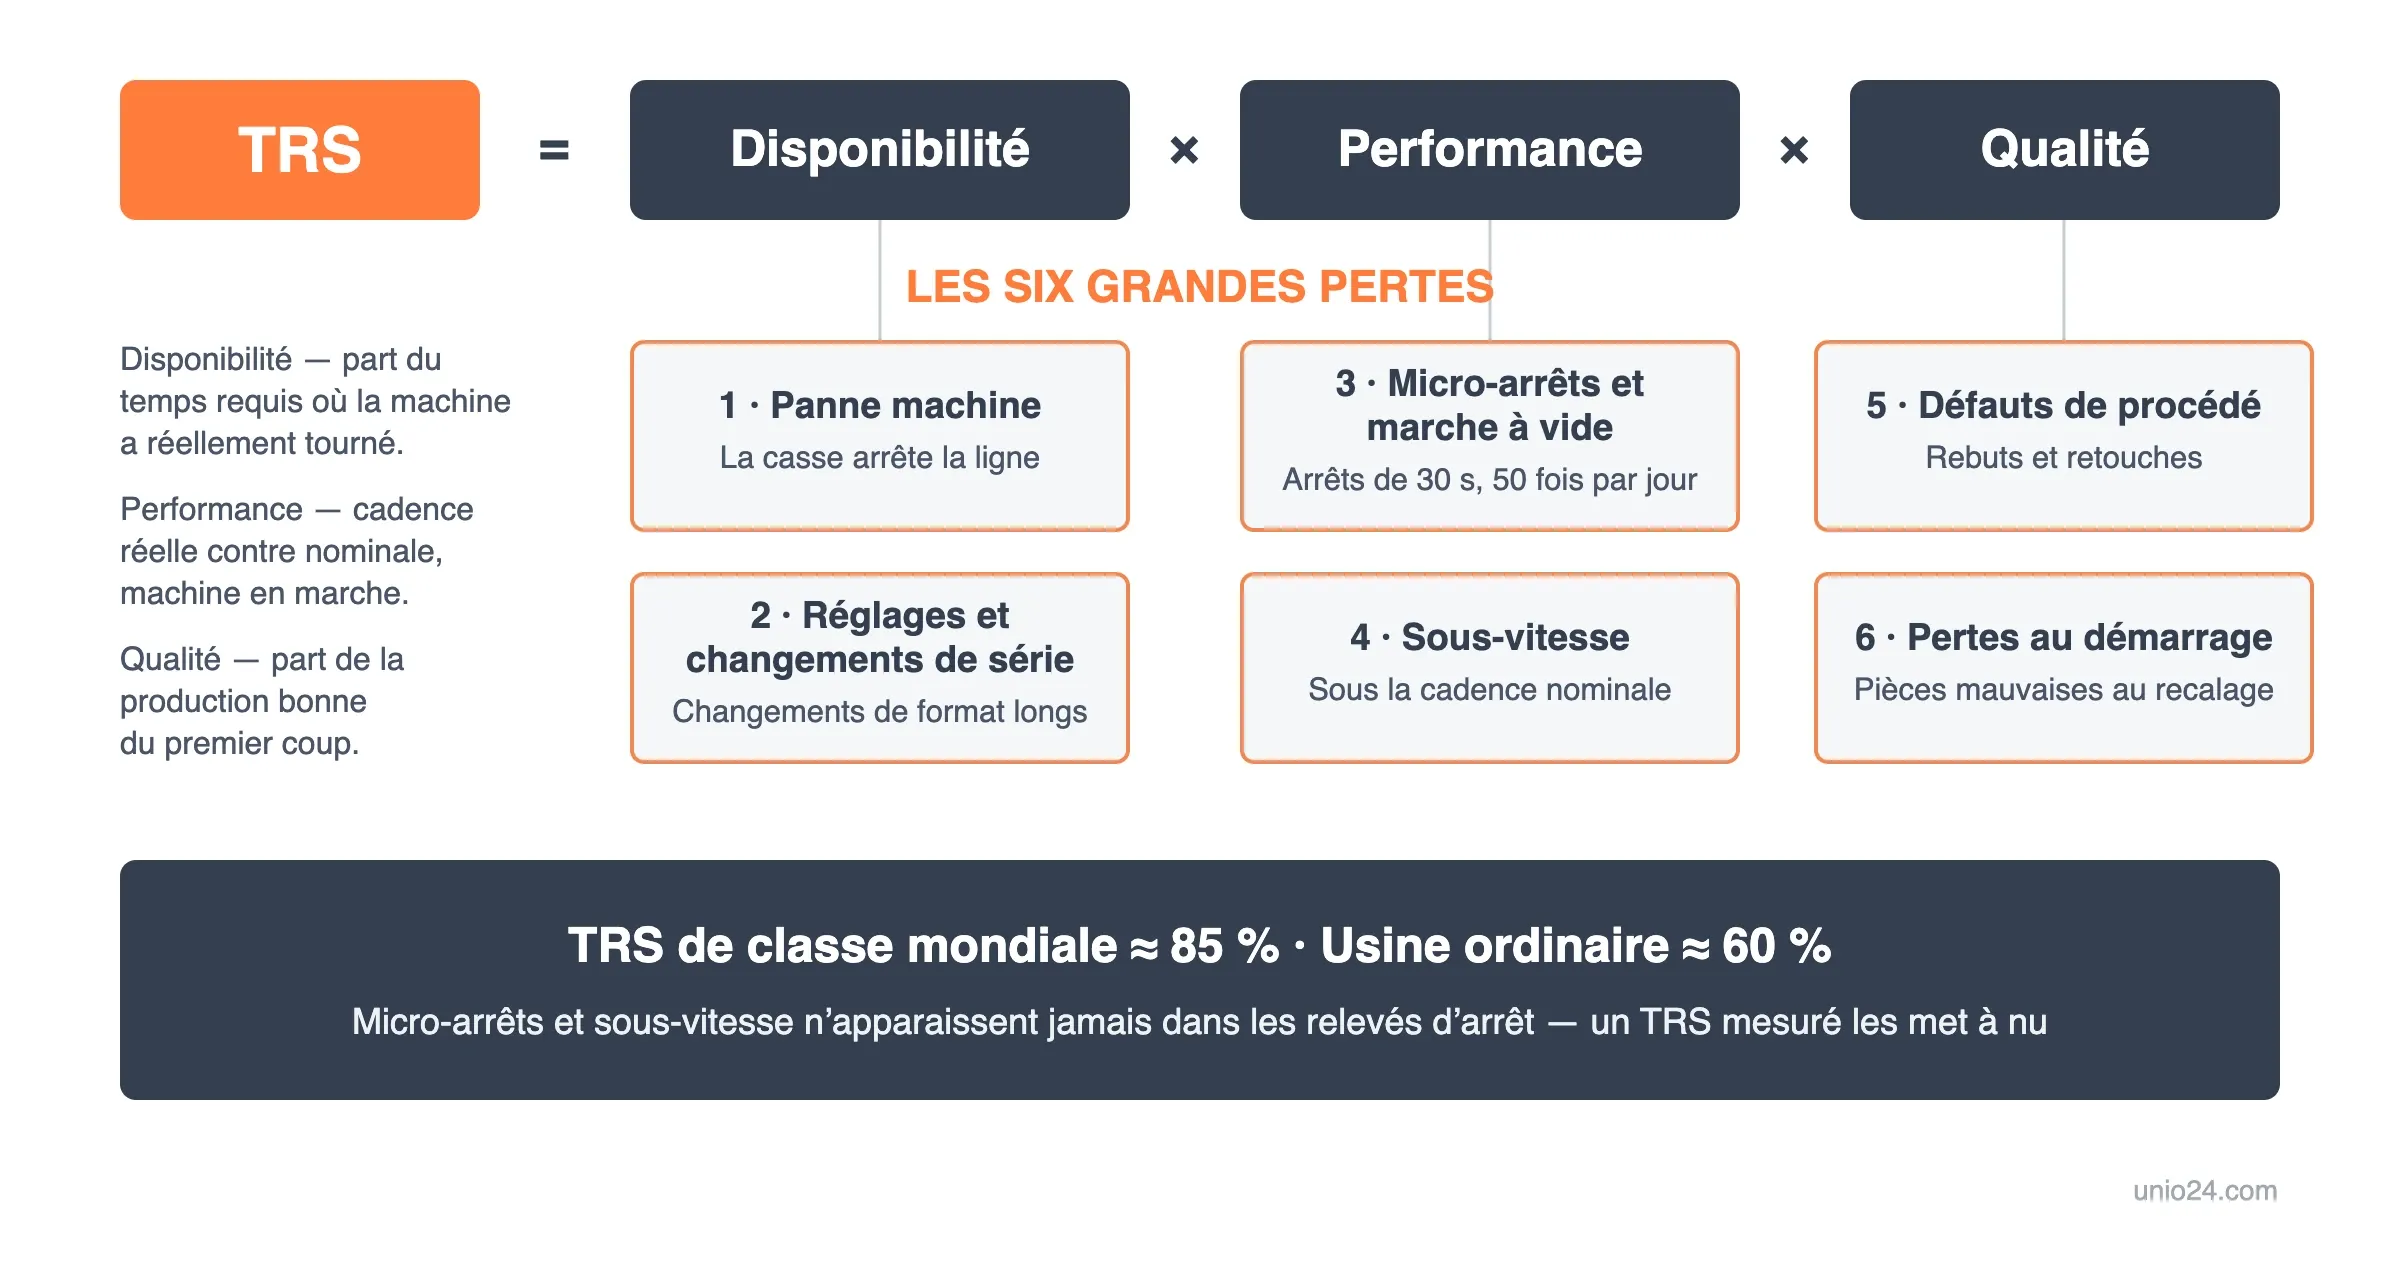
Une TPM sans mesure, c'est une affiche au mur. L'indicateur standard s'appelle OEE en anglais, overall equipment effectiveness, et TRS en France : taux de rendement synthétique. Même chose, autre sigle — et c'est le français que vos équipes connaissent.
TRS = Disponibilité × Performance × Qualité
- Disponibilité : part du temps requis où la machine a réellement tourné
- Performance : cadence réelle contre nominale, machine en marche
- Qualité : part de la production bonne du premier coup
Un TRS de 85 % passe pour de la classe mondiale en production discrète, alors que les données de référence d'OEE.com situent l'usine ordinaire autour de 60 % — et les premières mesures tombent souvent plus bas. Le premier vrai chiffre pique. (Pour la capacité il existe aussi le TEEP, que l'usage français rend par TRE : il rapporte le temps utile aux 8 760 heures de l'année, pas au temps requis.)
La valeur du TRS tient à ce que ses trois facteurs se projettent sur les six grandes pertes que la TPM entend éliminer :
| Perte | Mange | Exemple courant |
|---|---|---|
| Panne machine | Disponibilité | La casse arrête la ligne |
| Réglages et changements de série | Disponibilité | Changement de format de 40 minutes |
| Micro-arrêts et marche à vide | Performance | Un capteur mal lu se débloque en 30 secondes, 50 fois par jour |
| Sous-vitesse | Performance | 80 % de la cadence nominale « parce que sinon elle bourre » |
| Défauts de procédé | Qualité | Rebuts et retouches en production stable |
| Pertes au démarrage | Qualité | Pièces mauvaises le temps de recaler après un changement |
Les micro-arrêts et la sous-vitesse sont les sournois. Ils n'apparaissent jamais dans les relevés d'arrêt, parce que personne ne consigne un arrêt de 30 secondes. Un TRS mesuré les met à nu.
Mettre la TPM en place : 12 étapes, 4 phases
La feuille de route de Nakajima, dans son livre de 1988 Introduction to TPM (Productivity Press), compte 12 étapes. Les voici en quatre phases, avec une note franche sur l'endroit où les programmes meurent.
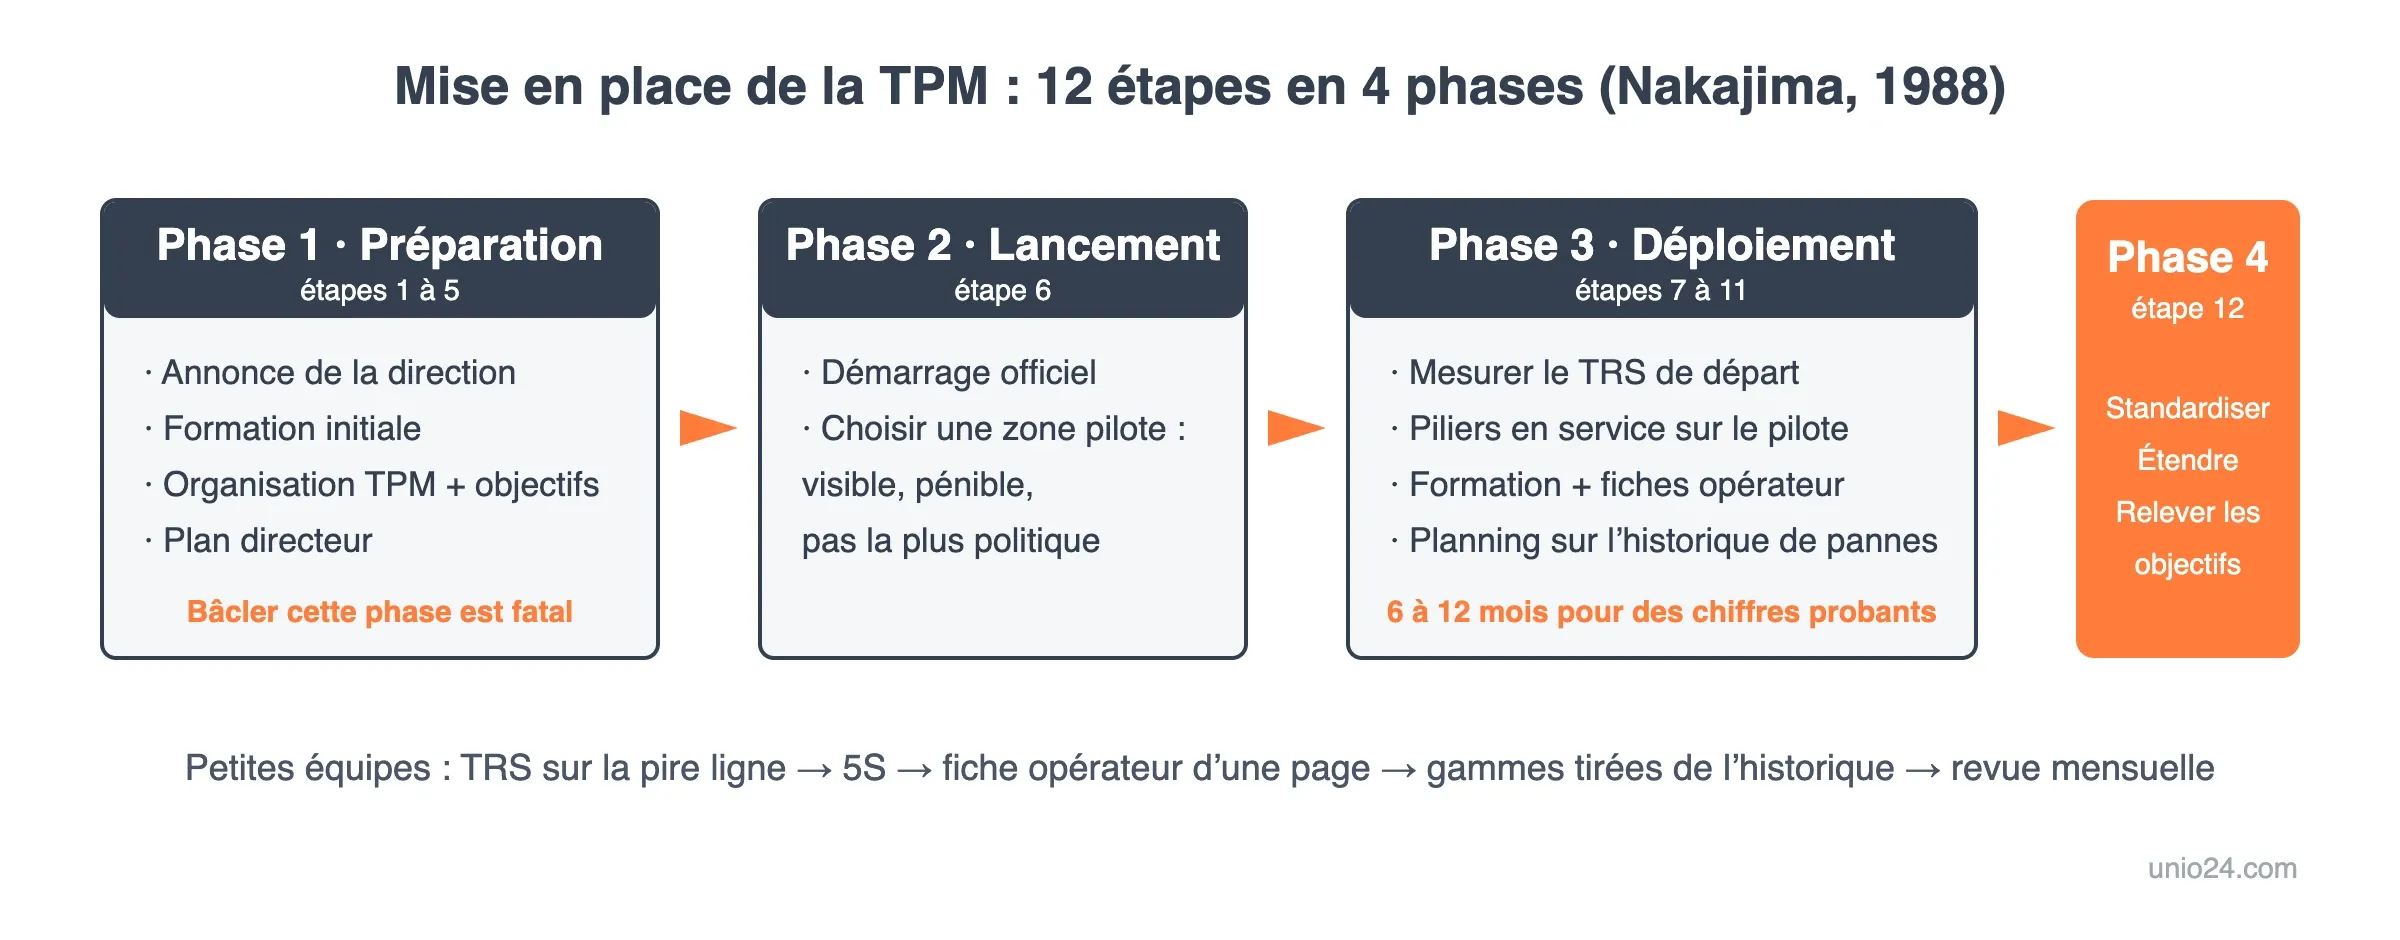
Phase 1 : préparation (étapes 1 à 5). La direction annonce le programme, lance la formation, met en place l'organisation TPM (comité de pilotage, équipes par pilier), fixe les objectifs de départ, rédige le plan directeur. Bâcler cette phase est fatal : si l'atelier voit la TPM comme un slogan du responsable maintenance, c'est fini avant le lancement.
Phase 2 : lancement (étape 6). Un démarrage officiel, idéalement avec une zone pilote déjà choisie. Prenez une ligne ou un îlot. Visible, pénible, mais pas votre équipement le plus politique.
Phase 3 : déploiement (étapes 7 à 11). Les piliers entrent en service sur le pilote : mesurer le TRS, attaquer la plus grosse des six pertes, démarrer la maintenance autonome avec formation et fiches opérateur, bâtir le planning sur l'historique de pannes, verser les leçons dans les décisions d'achat. Comptez 6 à 12 mois avant que les chiffres soient convaincants.
Phase 4 : stabilisation (étape 12). Standardiser ce qui a marché, étendre, relever les objectifs. Les usines matures visent les critères du TPM Excellence Award du JIPM, dont le règlement exige au moins deux ans d'activité sur les huit piliers avant même de candidater. La plupart des entreprises ont surtout besoin de remesurer leur TRS chaque année.
Si douze étapes vous paraissent lourdes, elles ont été écrites pour de grandes usines japonaises des années 1980. La version réduite, taille 50 personnes : mesurer le TRS sur votre pire ligne, la remettre d'aplomb façon 5S, une fiche quotidienne d'une page pour les opérateurs, des gammes tirées de votre historique réel, et les chiffres regardés tous les mois. C'est de la TPM dans l'esprit, et l'essentiel du bénéfice est dedans.
La TPM marche-t-elle ailleurs que dans la grosse industrie ?
Les temples et le vocabulaire japonais donnent à la TPM des airs de sport réservé aux grands groupes. La mécanique dit autre chose. Un parc d'engins de chantier, le biomédical d'un hôpital, une PME agroalimentaire : partout où une défaillance coûte de l'argent réel, les trois mêmes gestes s'appliquent. Ceux qui utilisent le matériel signalent son état. L'entretien suit un plan au lieu d'une casse. Quelqu'un mesure si ça s'améliore.
Ce que les petites équipes ne copient pas, c'est la bureaucratie : comités, audits de piliers, dossiers de candidature. Ce qu'elles copient pour pas cher, c'est la couche d'information qui rend l'appropriation possible : chaque équipement identifié et étiqueté, l'historique au même endroit, le signalement d'un opérateur qui devient un ordre de travail en quelques secondes depuis un téléphone, au lieu d'un papier scotché sur la machine. Cette boucle-là — scanner l'étiquette, décrire le problème, un ordre de travail atterrit chez un technicien — c'est la maintenance autonome moins le cérémonial. Si vous comparez des outils, la différence entre GMAO et gestion de parc dit quelle famille de système fait quoi.
Un atelier de 60 machines peut réduire ses heures de panne à peu près de moitié en deux trimestres avec cette boucle et une revue mensuelle des machines qui ont généré le plus de travail non planifié. Sans comité de pilotage.
Là où les programmes TPM meurent
La plupart des TPM mortes le sont de l'une de ces quatre façons.
Traitée comme un projet du service maintenance. Si la production juge les opérateurs sur la seule quantité sortie, ils continueront de faire tourner des machines qui font un bruit bizarre. La TPM vit ou meurt selon que la production est propriétaire de l'état de ses machines.
Sans mesure de départ. Pas de TRS initial, pas de preuve de progrès, et le programme saute au premier arbitrage. Mesurez d'abord, même si le chiffre est gênant ; le calculateur MTBF, MTTR et TRS suffit à poser la référence.
Le théâtre de la fiche de contrôle. Des feuilles plastifiées paraphées en fin de poste sans que personne n'ait regardé la machine. Le contre-feu : des fiches assez courtes pour être faites, des audits de poste en couches où un responsable refait le même contrôle, et un suivi visible des signalements.
Les signalements ignorés. Le moyen le plus rapide d'éteindre la participation : laisser les trois premiers sans réponse. Routez-les vers un système avec un responsable et une échéance, pas vers une boîte à idées.
Questions fréquentes
« Maintenance préventive totale » et « maintenance productive totale », est-ce la même chose ?
En pratique, oui. « Maintenance préventive totale » est une lecture ancienne de la même méthode japonaise : le programme de Nippondenso, en 1971, mariait déjà entretien préventif et implication de tout le personnel, et les deux appellations ont circulé. Le JIPM et l'usage lean ont tranché pour « productive ». Une formation ou une annonce qui écrit « préventive totale » parle de TPM, pas d'un simple planning d'entretien.
Quelle différence entre la TPM et le TQM ?
Le TQM, management par la qualité totale, vise la qualité des processus et des produits ; la TPM, la fiabilité des machines sur lesquelles ils tournent. Mêmes racines d'amélioration continue, même principe de participation de tous. Le recouvrement, c'est le pilier « maintenance de la qualité », qui élimine les états machine générateurs de défauts. Beaucoup d'usines mènent les deux : la TPM rend les machines prévisibles, le TQM rend le procédé capable.
En quoi la TPM diffère-t-elle de la MBF (RCM) ?
La maintenance basée sur la fiabilité est une méthode d'analyse : pour chaque équipement, on évalue les modes de défaillance et leurs conséquences, puis on choisit la stratégie par composant — marche jusqu'à la panne, systématique, conditionnelle. La TPM est un système d'organisation : qui entretient, et comment l'amélioration se produit. Les deux se complètent, et une analyse MBF sert précisément à décider ce qui entre dans le pilier maintenance planifiée.
Peut-on faire de la TPM sans logiciel ?
La philosophie n'en réclame aucun, et un pilote démarre très bien sur des fiches papier. Dans les faits, deux piliers cassent sans système d'enregistrement : la maintenance planifiée a besoin d'un historique de pannes par équipement, l'autonome que les signalements deviennent des ordres de travail suivis plutôt que des post-it collés sur la machine. Exigence modeste de gestion de parc ou de GMAO, pas projet ERP.
TPM sur une machine et TPM dans un PC, est-ce lié ?
Non. En production, TPM désigne la maintenance productive totale. Le TPM de l'informatique — Trusted Platform Module, la puce de sécurité exigée par Windows 11 — n'a aucun rapport. C'est cette collision de sigles qui fait cohabiter méthode d'atelier et matériel PC dans les résultats de recherche sur « TPM ».
Ce qui reste quand on enlève les temples
La TPM fait de la fiabilité l'affaire de tout le monde. Le TRS tient le score, les huit piliers donnent la structure, la maintenance autonome change les comportements. La cible — zéro panne, zéro défaut, zéro accident — reste hors d'atteinte par construction ; le progrès se fait en courant après.
Tout l'appareil JIPM n'est pas nécessaire. Il vous faut une mesure de départ, des yeux d'opérateur sur les machines tous les jours, du travail programmé piloté par les données de panne, un système qui tient le score. Les comités sont facultatifs.
Mettre l'infrastructure dessous
Le préalable sans gloire de tout ça, c'est de savoir quels équipements vous avez, où ils sont et ce qu'on leur a fait. C'est la couche que couvre UNIO24 : registre du parc avec étiquettes QR, plans de maintenance et historique d'intervention, et ordres de travail que vos opérateurs ouvrent depuis un téléphone, devant la machine.
C'est gratuit jusqu'à 50 équipements, sans compte à rebours d'essai. Cinquante équipements, c'est une ligne ou un atelier : exactement la zone pilote par laquelle commencer. Mesurez-la, faites tourner la boucle un trimestre, et laissez les heures de panne plaider auprès de la direction.
Vous montez un programme TPM, ou vous essayez d'en relancer un qui s'est enlisé ? Commencez gratuitement avec UNIO24 et mettez votre ligne pilote dedans cette semaine.